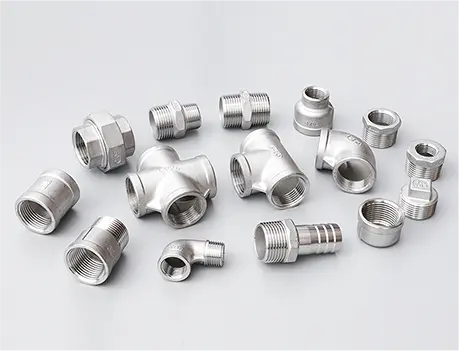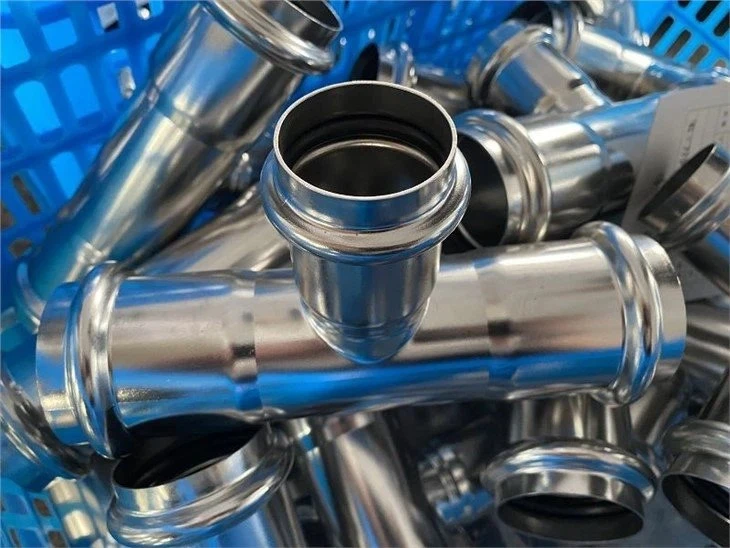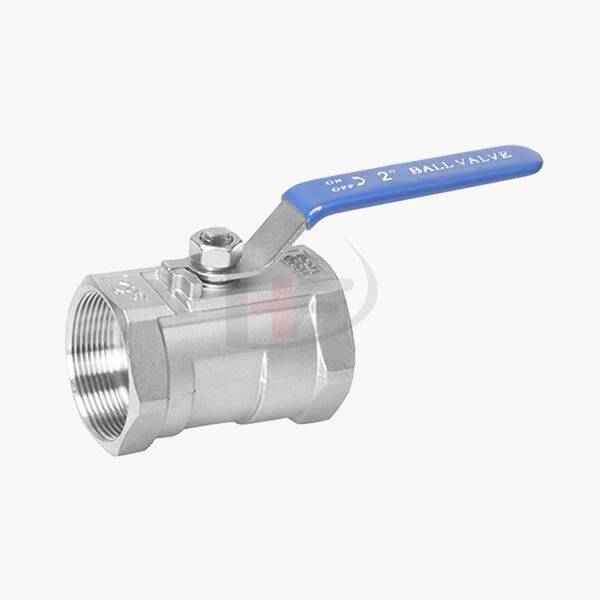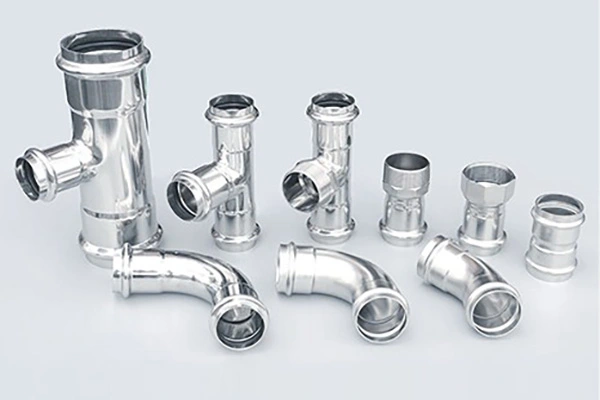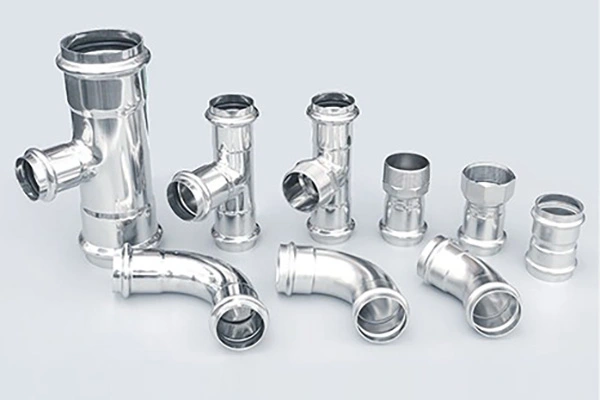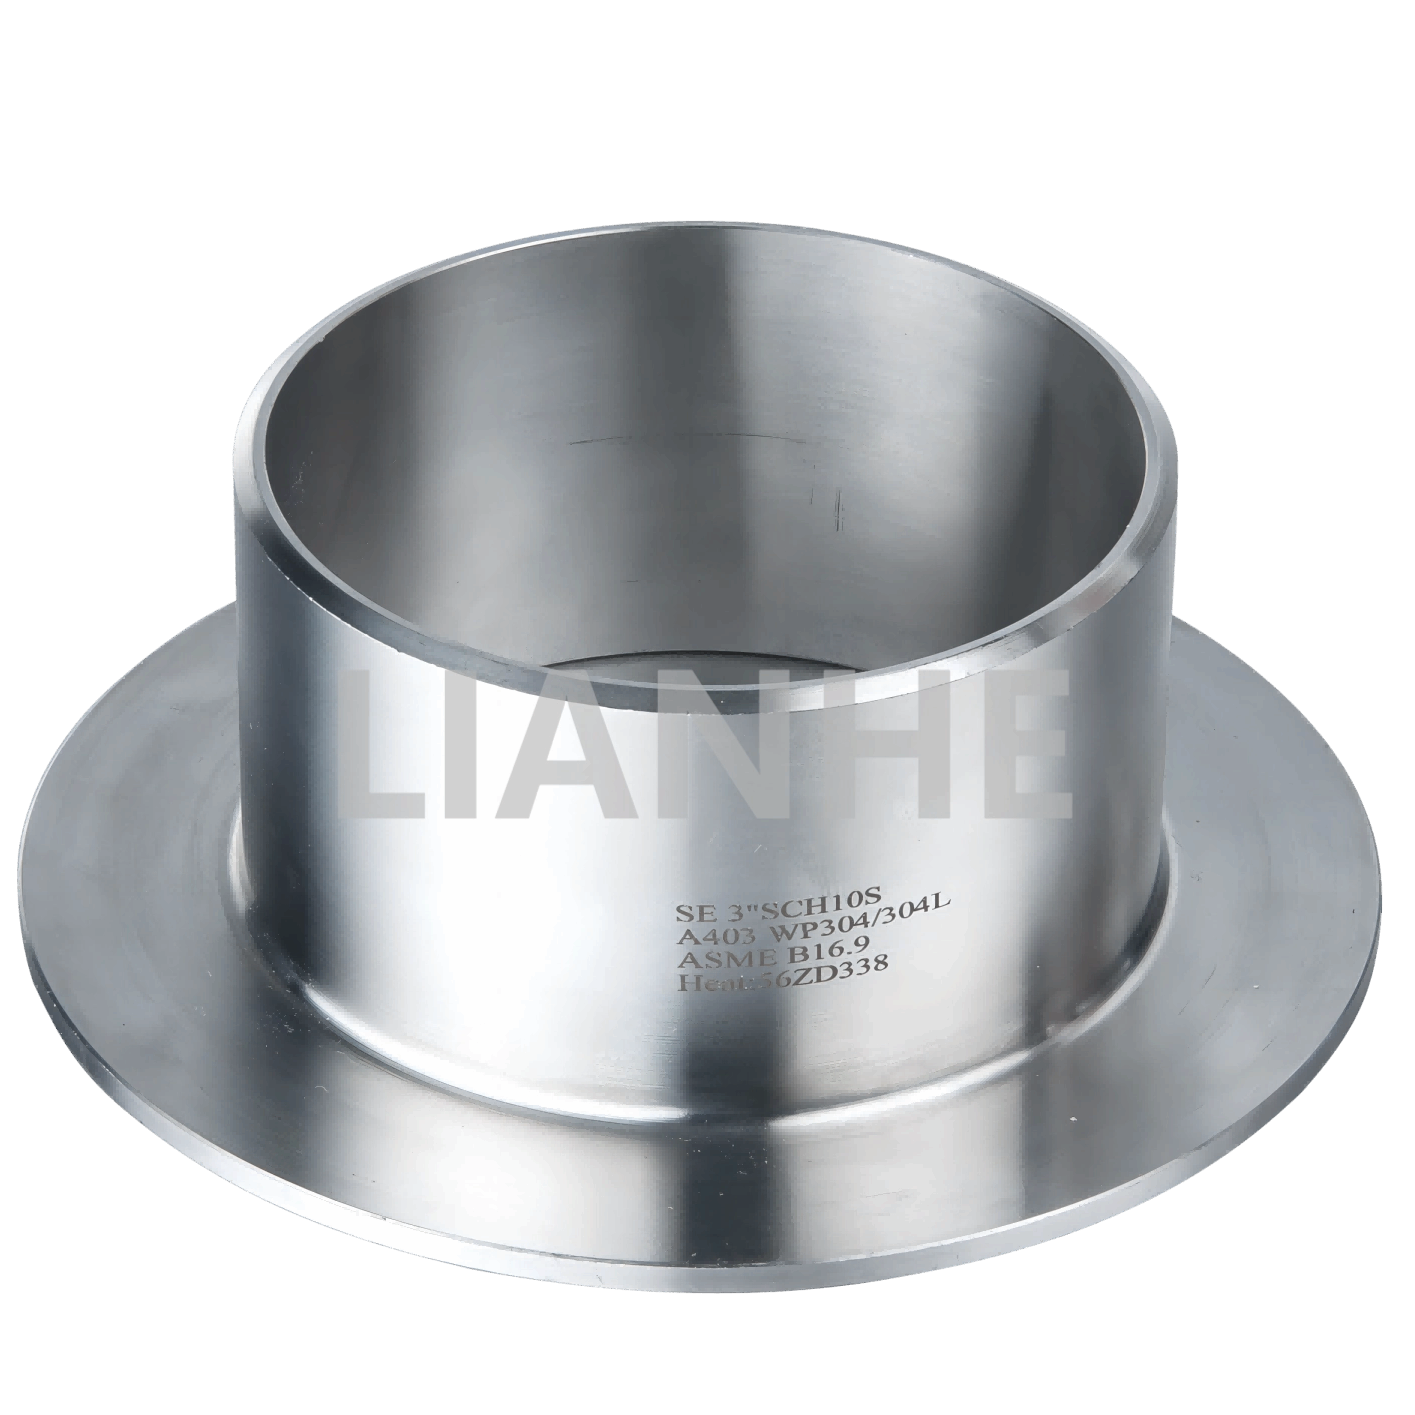
Выбор неправильного материала трубопровода влечет за собой риск усугубления ситуации. Завышенные спецификации истощают инженерные ресурсы, а заниженные приводят к преждевременной коррозии, простою системы и потенциальным экологическим проблемам или нарушениям безопасности. Хотя оба варианта 304 и 316 относятся к аустенитному семейству 300-й серии, их незначительные химические различия диктуют совершенно разные сроки эксплуатации в конкретных средах работы с жидкостями. Инженерам и проектировщикам часто сложно определить, какой класс соответствует уникальным требованиям их предприятия, не переусердствуя при проектировании системы.
Мы изучим химические основы и ограничения производительности этих двух популярных сплавов. Вы узнаете, как оценивать совместимость жидкостей, ориентироваться в отраслевых стандартах и учитывать критически важные реалии производства. В конечном счете, это руководство представляет собой научно обоснованную основу, которая поможет проектировщикам объектов и инженерам оценить, какой класс соответствует параметрам жидкости их системы и окружающей среде.
Базовый уровень:Нержавеющая сталь 304 является отраслевым стандартом, обеспечивающим отличную базовую коррозионную стойкость и экономичность для пресной воды, систем отопления, вентиляции и кондиционирования воздуха и общих санитарных применений.
Дифференциатор:Нержавеющая сталь 316 содержит 2–3% молибдена, что значительно повышает устойчивость к хлоридам (солям) и промышленным растворителям.
Финансовая реальность:316 обычно стоит на 20–40% дороже, чем 304, что требует анализа совокупной стоимости владения (TCO) на основе ожидаемого жизненного цикла трубопроводной системы и рисков отказов.
Фактор сварки:Для сварных трубопроводных систем варианты с низким содержанием углерода (304L и 316L) имеют решающее значение для предотвращения осаждения карбидов и локализованной коррозии в сварных швах.
Чтобы понять, как эти сплавы ведут себя в полевых условиях, мы должны сначала изучить их металлургическую ДНК. Оба материала имеют общие аустенитные свойства. Они содержат высокий уровень хрома и никеля. Хром здесь является важнейшим элементом. Он реагирует с кислородом, образуя микроскопический самовосстанавливающийся пассивный оксидный слой. Этот слой защищает основной металл от воздействия окружающей среды. Никель обеспечивает структурную пластичность. Он стабилизирует аустенитную фазу, делая металл легко формуемым и свариваемым.
Первичное расхождение происходит при введении молибдена. Когда производители стали производятнержавеющая сталь 316В смесь сплавов добавляют от 2% до 3% молибдена. Этот специфический элемент укрепляет пассивный оксидный слой. Он закрепляет защитную пленку, делая ее очень устойчивой к хлоридной точечной и щелевой коррозии. Без молибдена ионы хлорида могут легко прорваться через пассивный слой. После нарушения локализованная коррозия быстро распространяется по стенке трубы.
Поскольку эти две марки невооруженным глазом выглядят одинаково, проверка материала является важным шагом. Вы не можете отличить их по весу, цвету или текстуре. Таким образом, тестирование Positive Material Identification (PMI) становится обязательным этапом внедрения. Менеджеры по закупкам и установщики обычно используют рентгеновские флуоресцентные (XRF) сканеры. Эти портативные устройства мгновенно проверяют наличие молибдена, гарантируя, что на ваше предприятие попадет правильный материал.
|
Марка сплава |
Хром (Cr) |
Никель (Ni) |
Молибден (Мо) |
Карбон (стандартный) |
|---|---|---|---|---|
|
304 |
18% - 20% |
8% - 10,5% |
Н/Д |
0,08% макс. |
|
316 |
16% - 18% |
10% - 14% |
2% - 3% |
0,08% макс. |
Совместимость жидкостей определяет успех или неудачу любой промышленной системы маршрутизации. Воздействие хлоридов представляет собой наиболее распространенную угрозу для трубопроводной инфраструктуры. Когда вы используете стандартныйнержавеющая сталь 304 в морской среде он часто выходит из строя преждевременно. Морская соль, переносимая по воздуху, оседает на поверхности трубы. Хлориды атакуют пассивный слой, образуя микроскопические ямки. Со временем эти ямы углубляются, нарушая структурную целостность. Подобные сбои происходят в системах, подвергающихся воздействию противообледенительных солей или химических веществ с высоким содержанием хлора. В этих сценариях металл часто подвергается коррозионному растрескиванию под напряжением (SCC).
Агрессивные кислотные и едкие растворы требуют усовершенствованных защитных механизмов. Молибден обеспечивает этот решающий барьер. Это позволяет модернизированному сплаву гораздо лучше справляться с серной и фосфорной кислотой, чем стандартные сорта. Инженеры-технологи часто пропускают умеренные концентрации этих кислот через объекты. В таких сложных химических средах усиленный пассивный слой предотвращает быструю деградацию материала, сохраняя чистоту и герметичность технологической жидкости.
При оценке механических пределов обе марки имеют поразительное сходство. Они обладают практически одинаковой базовой прочностью на разрыв. Оба материала обеспечивают превосходную стойкость к высокотемпературному окислению, сохраняя структурную стабильность примерно до 1600°F (870°C). Выше этого порога образование накипи становится серьезной проблемой, требующей использования специальных жаропрочных сплавов.
Криогенные характеристики — еще одно общее преимущество. Углеродистая сталь становится опасно хрупкой при минусовых температурах. Напротив, аустенитные сплавы сохраняют исключительную вязкость и пластичность в условиях сильного холода. Инженеры часто используют их при маршрутизации жидкого азота или СПГ. Поскольку температурные ограничения редко разделяют эти два сорта, при выборе при экстремальных температурах по умолчанию следует учитывать коррозионную активность жидкости, а не механические температурные ограничения.

Отраслевые стандарты часто диктуют выбор материалов на основе базовых требований гигиены и безопасности. Стандартная марка служит идеальной рабочей лошадкой для сред, в которых отсутствует агрессивная химическая угроза. Он обеспечивает исключительную надежность при развертывании в правильном контексте.
Вы найдете его идеальным для следующих применений:
Коммерческие водопроводные системы:Он безупречно обрабатывает городскую питьевую воду, предотвращая образование ржавчины и накипи.
Трубопроводы пивоварни (холодная сторона):Он устойчив к мягким чистящим средствам и сохраняет чистоту воды и пива во время холодной обработки.
Молочная переработка:Он легко выдерживает стандартные санитарные протоколы, не разрушаясь.
Контуры охлажденной воды HVAC:Он обеспечивает десятилетия бесперебойной работы в системах с замкнутым контуром.
С точки зрения соответствия этот материал соответствует стандартным требованиям FDA. Он также идеально соответствует санитарным стандартам 3-A для неагрессивной транспортировки продуктов питания и напитков. Если ваша технологическая жидкость остается нейтральной и на вашем предприятии отсутствует морская атмосфера, этот сорт обеспечивает выдающуюся долговечность эксплуатации.
Некоторые отрасли промышленности работают в неумолимых условиях. В этих секторах деградация материалов приводит к катастрофическому загрязнению или угрозе безопасности. Переход на марку с повышенным содержанием молибдена не является обязательным; это инженерная необходимость.
Это обязательный выбор для следующих критически важных секторов:
Фармацевтическое производство:Системы воды для инъекций (WFI) требуют безупречной обработки поверхности, устойчивой к воздействию агрессивных стерилизующих химикатов.
Морские и морские трубопроводы:Постоянное воздействие брызг соленой воды требует максимальной устойчивости к локальной коррозии.
Сооружения по очистке сточных вод:Переменный химический состав и сильное хлорирование быстро разрушают металлы меньшего размера.
Химические перерабатывающие заводы:Маршрутизация реактивных растворителей и промышленных кислот требует надежной металлургической защиты.
Соблюдение требований часто требует такого выбора. Стандарт ASME B31.3 (технологические трубопроводы) строго регулирует работу с жидкостями. Для высококоррозионных или токсичных химикатов использование этого усовершенствованного класса обеспечивает соответствие нормативным требованиям и защищает персонал предприятия.
Оценка материалов трубопроводов требует выхода за рамки первоначальной установки. Вы должны оценить ожидаемый срок эксплуатации и риски, связанные с неисправностью материала. Указание неадекватных материалов приводит к каскаду усугубляющихся эксплуатационных обязательств.
Рассмотрим реалии поломок трубопроводов. Если труба разрушается в суровых условиях окружающей среды, последствия выходят далеко за рамки замены поврежденной катушки. Остановка системы останавливает производство, что приводит к серьезным узким местам в работе. Утечка химикатов вызывает необходимость очистки окружающей среды, регулятивных проверок и расследований безопасности. Используя прочныйнержавеющая стальРазработанная для конкретной среды, проектировщики объекта смягчают эти серьезные риски. Превосходная стойкость сплава, легированного молибденом, действует как необходимая операционная страховка от непредсказуемых переменных окружающей среды.
|
Уровень воздействия хлоридов |
Экологическая предсказуемость |
Рекомендуемая стратегия использования материалов |
|---|---|---|
|
0% (нейтральные жидкости) |
Очень предсказуемый/контролируемый |
Стандартный класс обеспечивает оптимальную надежность. |
|
От низкого до среднего (<100 ppm) |
Стабильный, с периодическими промывками |
Стандартная комплектация приемлема при строгом обслуживании. |
|
Высокий (>100 частей на миллион) |
Непредсказуемый/Жесткий |
Для снижения риска требуется повышение класса. |
|
Прямой морской / прибрежный |
Постоянное воздействие соли |
Повышение класса является абсолютным требованием. |
Если ваша система не подвергается воздействию хлоридов, стандартные аустенитные сплавы обеспечивают исключительную долговечность. Однако, если воздействие хлоридов превышает ноль или если протоколы промывки предприятия предусматривают применение агрессивных дезинфицирующих средств, вы должны защитить свою систему от точечной коррозии. В этих агрессивных условиях приоритет защитного долголетия предотвращает катастрофический сбой системы.
Проектирование системы на бумаге сильно отличается от ее изготовления в полевых условиях. Когда трубопроводчики сваривают эти материалы, сильная жара коренным образом меняет местную металлургию. Это приводит к специфическому явлению, известному как сенсибилизация.
Стандартные аустенитные марки содержат до 0,08% углерода. В процессе сварки зона термического влияния (ЗТВ) достигает температуры от 800°F до 1500°F. В этом критическом температурном диапазоне атомы углерода связываются с хромом, образуя карбиды хрома. Это осаждение вытягивает хром от границ зерен. В результате локализованная область теряет пассивный оксидный слой. Сварной шов становится очень восприимчивым к межкристаллитной коррозии. Даже если остальная часть трубы останется нетронутой, ослабленные сварные соединения быстро выйдут из строя.
Чтобы устранить этот риск сенсибилизации, металлурги разработали низкоуглеродистые варианты. Мы обозначаем их как оценки «L». Ограничивая максимальное содержание углерода на уровне 0,03%, производители предотвращают осаждение карбидов во время термоциклирования. Просто не хватает углерода, чтобы истощить хром.
При проектировании любой современной сварной системы рекомендуется выбирать вариант с низким содержанием углерода. Сегодня производители высококачественных труб обычно производят трубы с двойной сертификацией. Двойная сертификация означает, что труба соответствует требованиям к механической прочности стандартной марки, сохраняя при этом пределы низкого содержания углерода, присущие марке «L». Использование двойной сертификациинержавеющая сталь 316обеспечивает бесшовное изготовление, структурную целостность и максимальную коррозионную стойкость после сварки.
Выбор оптимального материала для вашей трубопроводной системы требует баланса между экологическими требованиями и эксплуатационной надежностью. Выбирайте стандартный сплав 304 для долгосрочной надежности в нейтральных, пресноводных и общих санитарных средах. Выбирайте сплав 316, обогащенный молибденом, чтобы обеспечить бескомпромиссную защитную долговечность в агрессивных, богатых хлоридами или сильнокислых условиях. Правильный выбор предотвращает преждевременную деградацию и защищает ваше предприятие от непредвиденных простоев.
Прежде чем окончательно определиться со спецификациями закупок, проконсультируйтесь со своим инженером-технологом. Ознакомьтесь с паспортами безопасности (SDS) для каждой жидкости, поступающей в систему, уделяя пристальное внимание концентрации хлоридов и уровням pH. Наконец, всегда запрашивайте у своего поставщика трубопроводов сертифицированные протоколы заводских испытаний (MTR), чтобы проверить точный химический состав и обеспечить успешное внедрение на местах.
О: Нет. Визуально они неотличимы. Они имеют одинаковую поверхность, цвет и текстуру. Для проверки необходимо проверить штампованные номера плавок материала, запросить отчет об испытаниях материала (MTR) или использовать рентгенофлуоресцентный (XRF) сканер во время положительной идентификации материала (PMI).
О: Как и стандартные аустенитные марки, в отожженном состоянии он, как правило, немагнитен. Однако процессы механической холодной обработки, такие как гибка труб, прокатка или агрессивная формовка, могут изменить микроструктуру и вызвать небольшой магнетизм в обоих сортах.
Ответ: Да, трубомонтажники могут сваривать их вместе. Гальваническая коррозия между ними минимальна, поскольку их анодные индексы практически идентичны. Однако общая коррозионная стойкость системы будет ограничена более слабым компонентом. Их смешивания обычно избегают, чтобы избежать путаницы в спецификациях и ошибок при обслуживании.
A: Буква «L» означает низкоуглеродистый. Низкоуглеродистый вариант имеет максимальное содержание углерода 0,03% по сравнению с 0,08% в стандартном исполнении. Этот минимальный уровень углерода предотвращает осаждение карбида хрома во время сварки, что делает его стандартным выбором для готовых катушек труб.